


 Inglés
 Chino
 Francés
 Ruso
 Alemán
 Portugués
 Indonesio
 Tailandés
 Vietnamita
 Árabe


Las burbujas de aire en las mediciones de turbidez pueden crear variaciones aparentes de calidad que se asemejan al avance de partículas. Antes de reemplazar una sonda, pruebe si la entrada de gas, los cambios de presión o el llenado incompleto de la cámara explican la lectura. Su investigación debe preservar el contenido de partículas del agua y al mismo tiempo separar las fallas de muestreo de las fallas del sensor.

Burbujas de aire en mediciones de turbidez: establezca primero el patrón
Las lecturas altas intermitentes pueden retrasar la puesta en servicio. El proveedor ve un rendimiento estable del laboratorio; el constructor del patín ve picos en el arranque de la bomba; el operador ve una alarma. Resuelva el desacuerdo con evidencia sincronizada en lugar de un ajuste de calibración inmediato.
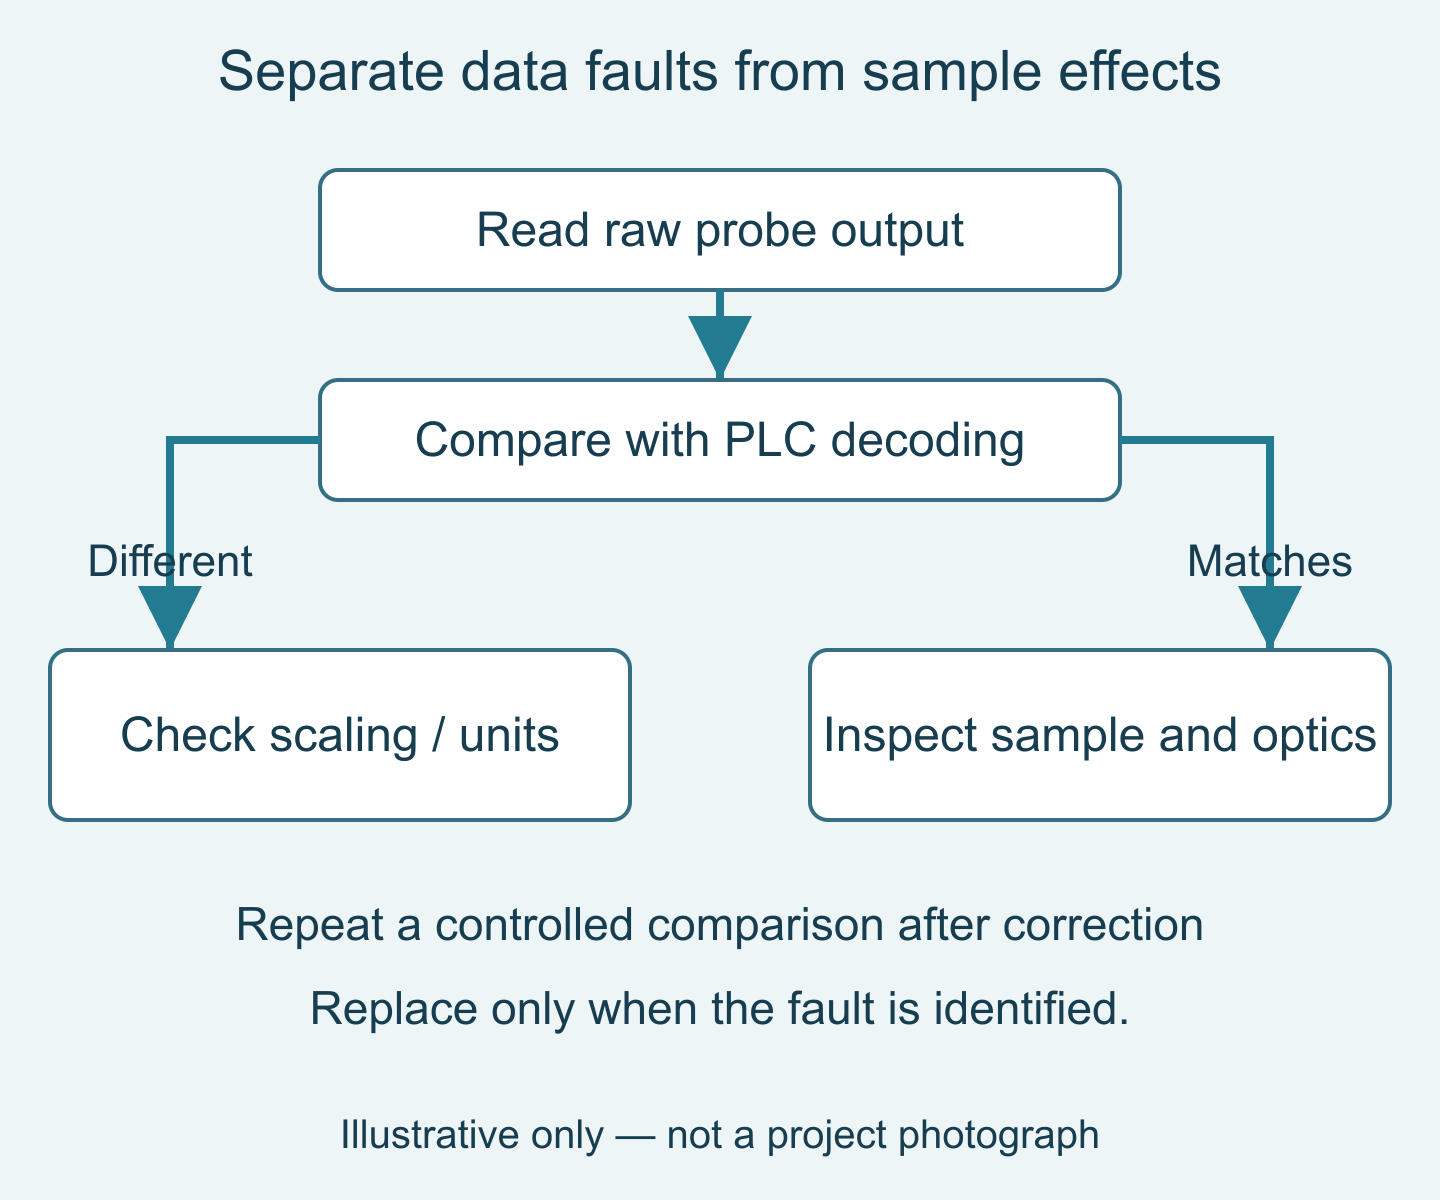
Registre si las excursiones siguen a válvulas, bombas, limpieza o cambios de presión. Compare la salida de la sonda sin procesar, lea a través de una herramienta de servicio compatible o un transmisor compatible, con la interpretación del PLC. No se supone que estas sondas tengan pantallas incorporadas. Una discrepancia dirige la atención a la escala o las comunicaciones antes que a la calidad del agua.
Las burbujas pueden dispersar la luz, pero una púa no es prueba de burbujas. Los sólidos reales, las impurezas ópticas, las superficies reflectantes cercanas, el flujo de muestra inestable y los errores en el manejo de datos pueden producir síntomas superpuestos. Mantenga abierto el diagnóstico inicial hasta que una verificación controlada cambie una causa sospechada y produzca una respuesta repetible.
Trazar por dónde puede entrar o salir el gas
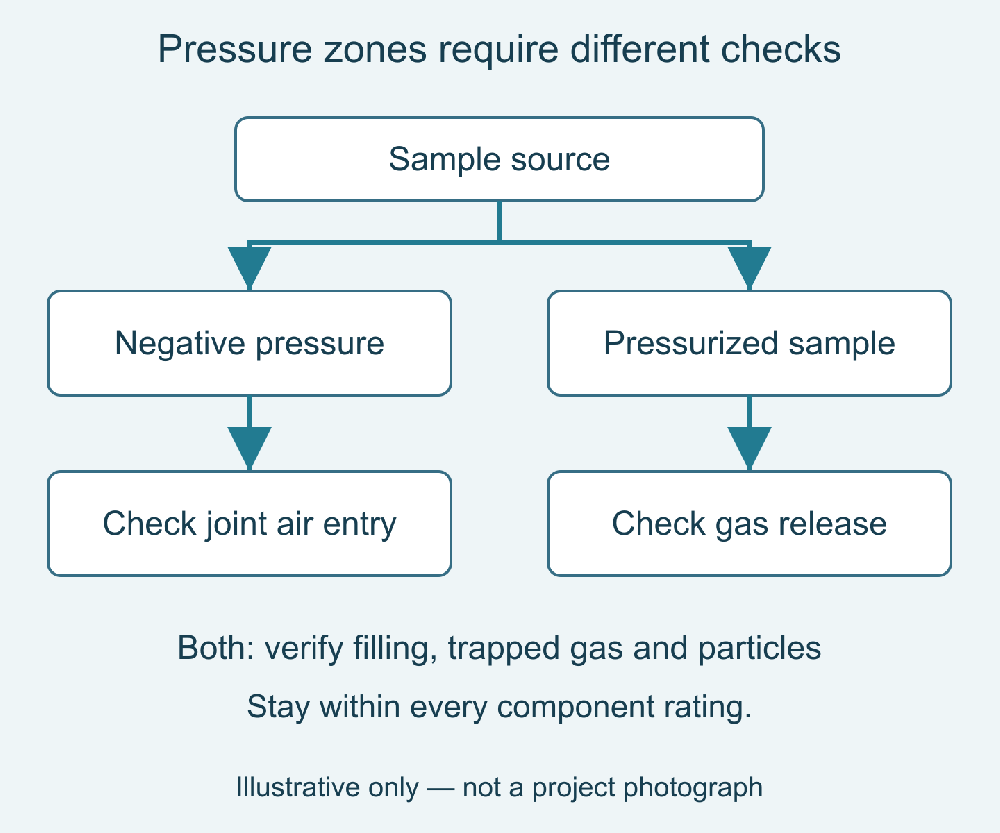
En una línea de muestreo de succión o presión negativa, inspeccione las juntas para detectar entrada de aire. En una línea presurizada, investigue los efectos de liberación de presión y el gas atrapado en los puntos altos en lugar de asumir que cada junta aspira aire hacia adentro. Comprobar el llenado de la cámara. Cualquier sección de inspección transparente necesita clasificaciones adecuadas de presión y material.
La reducción de presión puede liberar gas disuelto incluso cuando no se ve ninguna fuga externa. Mapee la caída de presión desde la conexión del proceso hasta el drenaje e identifique válvulas o restricciones cerca de la ubicación de medición. Cualquier modificación debe permanecer dentro de las clasificaciones del sensor y de cada accesorio asociado. Nunca cierre una descarga simplemente para forzar una lectura estable.
Los cambios de temperatura y el tiempo de residencia del muestreo también son importantes. Es posible que el agua que se calienta en un tubo largo expuesto no se comporte como agua en la conexión del proceso. Acortar los tubos innecesarios puede mejorar la representatividad, pero los cambios de ruta deben conservar el acceso seguro, el drenaje y las condiciones de flujo requeridas por el conjunto seleccionado.
| Verificar en secuencia | Resultado a interpretar | Siguiente acción |
|---|---|---|
| 1. Compare la salida sin procesar y la decodificación PLC | Una discrepancia sugiere un error en la ruta de datos | Corrija las unidades o registre la interpretación primero |
| 2. Correlacionar los picos con los eventos de bomba y presión. | La coincidencia sugiere, pero no prueba, los efectos del gas. | Inspeccionar el llenado y la zona de presión relevante. |
| 3. Corrija un defecto de muestreo de forma segura | La mejora repetible apoya esa causa. | Verificar con condiciones de partículas sin cambios. |
| 4. Inspeccione la óptica y compare el agua representativa. | El desacuerdo persistente necesita más investigación | Pruebe el funcionamiento del sensor y la suciedad antes del reemplazo |
Ejecute una comparación controlada antes de la recalibración
Utilice agua representativa de la misma condición de proceso y un método de comparación acordado. Alinear la recolección de muestras con el registro en línea, teniendo en cuenta el retraso en el transporte. Registre cómo se manipuló la muestra. Un recipiente abierto que se deja en pie puede perder burbujas y permitir que las partículas se asienten, por lo que una lectura posterior más baja no aísla la causa por sí sola.
Cambie un factor cada vez que sea seguro: elimine un punto de entrada de aire identificado, restablezca el llenado de la cámara o ajuste la disposición de la muestra dentro de sus límites aprobados. Mantenga estables la fuente de muestra y las condiciones de funcionamiento. Repita la verificación para establecer si la intervención explica el resultado y no simplemente coincide con un cambio de proceso.
Si se propone una cámara de gestión de burbujas, evalúe su efecto sobre las partículas y el tiempo de respuesta. Un dispositivo que elimina burbujas pero también cambia la población de sólidos muestreados puede producir una medición más suave pero menos representativa. Exija evidencia de desempeño para las condiciones de flujo y agua previstas, no solo una demostración limpia con una muestra diferente.
Separe la limpieza óptica de la gestión de burbujas
Un cepillo de limpieza se ocupa del material adherido a la superficie óptica. No sustituye a una ruta de muestra correctamente diseñada. el YexSensor YEX-S2-ZS-8S proporciona una opción de turbidez equipada con un cepillo; no debe adquirirse bajo el supuesto de que la limpieza mecánica elimina la causa de la interferencia relacionada con el gas.
el Sensor de turbidez digital YEX-S1-TS es otra opción donde la limpieza accesible y el rendimiento de medición requerido se adaptan al proyecto. Cambiar de serie sin abordar el fallo de muestreo puede reproducir el mismo síntoma. Seleccione el modelo después de establecer la causa y el requisito de mantenimiento.
| Especificación o función | Configuración verificada | Consecuencia de ingeniería |
|---|---|---|
| Interfaz YEX-S1-TS | RS485 Modbus RTU | Verificar la interpretación del registro del host |
| Interfaz YEX-S2-ZS-8S | RS485 Modbus RTU; opcional 4–20 mA | Ordene la configuración de salida requerida explícitamente |
| Suministro para estos modelos. | 12-24 VCC | Verifique el voltaje en el instrumento conectado. |
| Opciones de la gama S2 | 0–20 / 0–200 / 0–1000 / 0–4000 NTU | Seleccione el rango para el nivel de decisión |
| S2 0–20 Límite de error de NTU | ±3% de la lectura o ±1,5 NTU, lo que sea mayor | No es prueba de una precisión estricta por debajo de NTU |
| Entorno operativo S2 | 0–60°C; por debajo de 0,2 MPa | Mantenga las pruebas dentro de las condiciones nominales. |
| Limpieza YEX-S2-ZS-8S | cepillo incorporado | Aborda los depósitos ópticos, no la entrada de gas aguas arriba |
Las figuras del S2 siguen su manual de usuario; no son especificaciones S1. Los límites de error aún se aplican después de eliminar las burbujas. A 1 NTU, la especificación S2 0–20 NTU se rige por ±1,5 NTU, no por la resolución de pantalla. Revisión precisión versus resolución; seleccione otra clase de rendimiento para una aceptación de bajo nivel más estricta.
Aplicar los controles al proyecto real.
Supervisión de la salida del filtro después de un cambio de presión
El desafío es distinguir el avance de las partículas del gas liberado a lo largo del bypass. Correlacione la tendencia con el estado del filtro y las condiciones de presión, luego inspeccione el camino desde la salida hasta el drenaje. La solución integrada puede requerir correcciones de muestreo en lugar de una nueva sonda. El valor es un diagnóstico defendible antes de una parada innecesaria del recipiente o el reemplazo de instrumentos.
Agua de proceso aireada transferida a un punto de monitoreo
El desafío es el gas arrastrado combinado con material suspendido genuino. Evite asumir que toda variabilidad es interferencia. Compare la ubicación propuesta con una alternativa representativa bajo condiciones controladas y documente cualquier retraso. El valor es una medida que conserva los cambios relevantes del proceso y al mismo tiempo reduce los artefactos de muestreo evitables.
Paneles de monitoreo empaquetados puestos en servicio en sitio
El desafío es que las pruebas de fábrica pueden no reproducir la presión del sitio, la longitud de la tubería o el ciclo de la bomba. Incluya comprobaciones de rutas de muestra en la aceptación del sitio y preserve la tendencia bruta durante la resolución de problemas. El valor es una clara responsabilidad entre el proveedor de sensores, el fabricante de paneles y el contratista de puesta en servicio cuando el sistema entregado se comporta de manera diferente a la demostración en fábrica.
Proteja la integridad de los datos mientras se investiga la falla
No oculte excursiones recurrentes promediando antes de comprenderlas. El suavizado puede retrasar una alarma genuina. Si se aplica temporalmente, conserve los datos sin procesar y registre la configuración para que las comparaciones sigan siendo significativas.
Para la integración Modbus, verifique la dirección, la velocidad en baudios, la paridad, el tipo de registro, la escala y las unidades con la documentación entregada. Marque explícitamente las lecturas obsoletas o no válidas. Un valor mantenido después de una interrupción de la comunicación no debería parecer agua estable. Si se utiliza una salida analógica, verifique el intervalo configurado y la escala del host por separado de la medición óptica.
Acuerde cómo la limpieza y el mantenimiento afectan la validez de los datos. Mantenga marcas de tiempo para las intervenciones del operador e identifique el intervalo de prueba en el registro. El objetivo no es una tendencia visualmente silenciosa; es una medición trazable que respalda la decisión operativa del cliente en condiciones conocidas.
Decidir si reparar la instalación o sustituir el instrumento
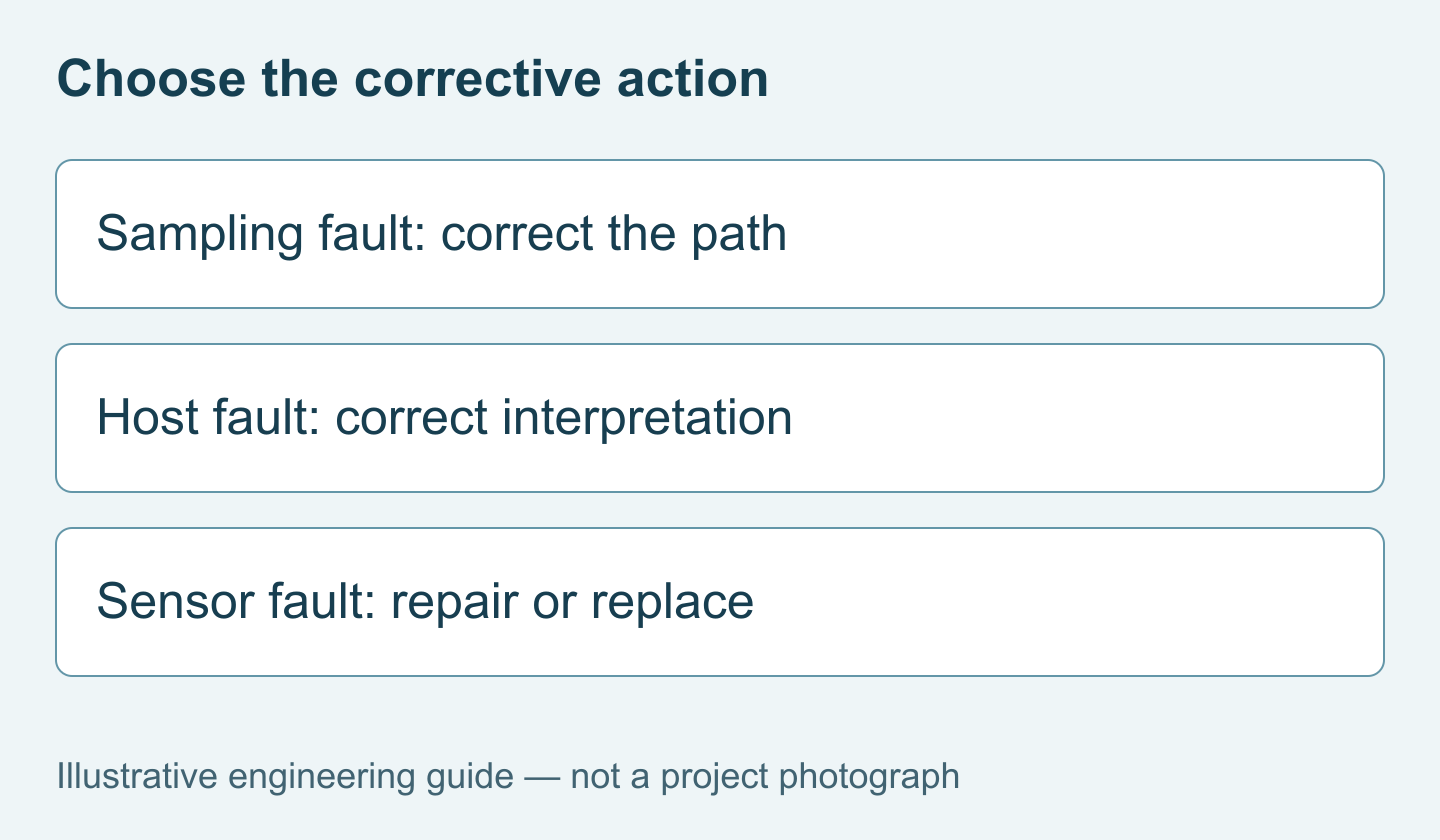
Reemplace un componente cuando la inspección, verificación o comparación controlada identifique un problema en el componente. Corrija la ruta de la muestra cuando el error siga la disposición de muestreo. Escalar los casos no resueltos con evidencia que cubra las condiciones operativas, el método de referencia, los síntomas observados y las intervenciones. Un registro breve sincronizado es más útil que varias fotografías no relacionadas de un número elevado.
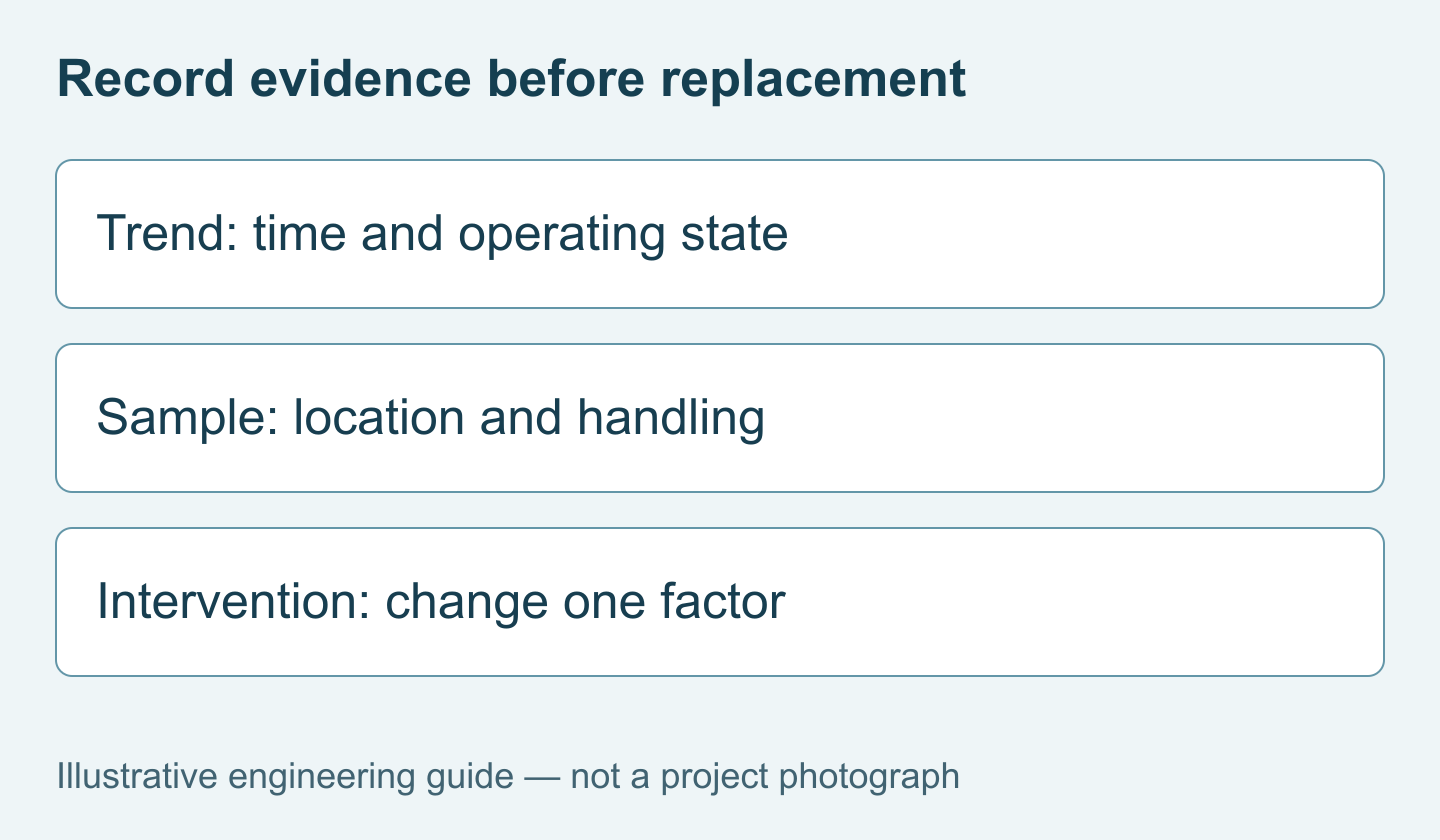
Para una revisión de reemplazo, proporcione el tipo de agua, lecturas normales y anormales, presión y recorrido de la muestra, observaciones de burbujas, historial de limpieza, resultados de referencia, interfaz del host y cantidad. comparar el Configuración equipada con cepillo S2 sólo contra los requisitos identificados, entonces Envíe los requisitos de su proyecto para una evaluación específica del modelo.
Preguntas frecuentes
Q1. ¿Las burbujas de aire siempre aumentan la lectura de turbidez?
Pueden crear dispersión de luz adicional y lecturas inestables o elevadas, pero la respuesta observada depende de la geometría de medición y las condiciones de la muestra. Por lo tanto, las burbujas de aire en las mediciones de turbidez deben investigarse en lugar de suponerse únicamente a partir de un pico. Documente el evento operativo y utilice verificaciones controladas antes de decidir que la sonda necesita recalibración o reemplazo.
Q2. ¿Por qué el agua de apariencia clara puede producir lecturas altas intermitentes?
La claridad visible no excluye partículas pequeñas o interferencias relacionadas con gases en el punto de medición. Compare la tendencia en línea con el funcionamiento de la bomba, los cambios de presión y el manejo de muestras. Verifique también la interpretación del PLC del valor del instrumento. Las decisiones de compra deben seguir evidencia de una comparación representativa, no una suposición de que el agua aparentemente clara debe producir un número particular.
Q3. ¿Un cepillo de limpieza eliminará el problema de las burbujas?
No de manera confiable. El cepillo montado sobre un sensor adecuado elimina los depósitos de su superficie óptica; no repara una conexión con fugas ni evita la liberación de gas en otras partes del recorrido de la muestra. Especifique la limpieza automática cuando la suciedad cree un requisito de mantenimiento. Trate la gestión de burbujas como una cuestión de instalación separada con sus propias condiciones de verificación y aceptación.
Q4. ¿Debo elegir un rango diferente para reducir la sensibilidad a las burbujas?
Cambiar el rango no sustituye la corrección de un problema de muestreo. Elija el alcance y la precisión para el entorno operativo normal, excursiones creíbles y umbral de decisión. Luego valide la instalación. Un intervalo más amplio o un incremento de visualización alterado pueden cambiar la apariencia de la perturbación sin establecer que la medición subyacente se haya vuelto representativa o adecuada para el control.
Q5. ¿Es preferible un sensor sumergido a una disposición de derivación?
Depende del acceso, la representatividad del agua y el entorno del proceso. La inmersión evita algunos efectos de la línea de muestreo, pero puede colocar la óptica cerca de la aireación o en condiciones de mantenimiento difíciles. Un bypass mejora la accesibilidad pero añade transporte y cambios de presión. Compare los arreglos completos y sus requisitos de servicio en lugar de tratar cualquiera de los métodos de montaje como universalmente libres de interferencias.
Q6. ¿Se puede agregar una trampa de burbujas a cualquier panel de muestreo?
No se puede considerar que ninguna disposición universal sea adecuada. Verifique la clasificación de presión, las condiciones de flujo, el drenaje, los materiales, el retraso y si las partículas están retenidas o alteradas. El conjunto de muestreo completo debe preservar el objetivo de medición. Pídale al proveedor del panel que le explique y verifique su diseño con agua representativa antes de agregar el dispositivo a una lista de materiales estandarizada.
Q7. ¿Qué evidencia debe acompañar una solicitud de soporte técnico?
Envíe el modelo y la configuración exactos, la tendencia con marca de tiempo, fotografías de instalación, ruta de muestra, condiciones de funcionamiento y método de comparación. Incluya la secuencia de cambios ya intentados y sus resultados. Esto permite al proveedor y al integrador distinguir un problema de producto de un problema de muestreo o del sistema host sin repetir pruebas no estructuradas que consumen tiempo de puesta en servicio y stock de reemplazo.
Q8. ¿Puede un promedio más sólido hacer que el sistema sea aceptable?
Solo si la respuesta resultante aún cumple con los requisitos documentados del proyecto y se comprende la causa de la variabilidad. El promedio puede ocultar desviaciones cortas genuinas y retrasar alarmas. Conserve los datos sin procesar durante la evaluación, compare ambas señales con la respuesta requerida y obtenga un acuerdo sobre la configuración final. Una visualización fluida por sí sola no es un criterio de aceptación.
Q9. ¿Qué debe incluir una cotización de reemplazo?
Debe identificar el modelo, el rendimiento de la medición, la configuración de salida, los accesorios y los supuestos de instalación. Pregunte si se incluyen o excluyen modificaciones de muestreo y cómo se demostrará la aceptación. Confirme los artículos de servicio, los arreglos de entrega y los términos de la garantía por separado. Una cotización de sensor de reemplazo no debe implicar que ya se haya diagnosticado un problema no resuelto en la ruta de muestra o que desaparecerá automáticamente.
Resumen
Investigue las burbujas vinculando la tendencia de la turbidez con la entrada de gas, los cambios de presión, el llenado de la cámara y los eventos operativos. Conserve partículas representativas durante las pruebas de comparación y verifique los datos del host antes de la recalibración. Elija S1 o S2 equipado con cepillo según las necesidades de medición y mantenimiento verificadas; ninguna de las opciones reemplaza el diseño de muestras de sonido. Para la adquisición, distinguir un reemplazo de sensor de una corrección del sistema de muestreo y acordar las pruebas necesarias para la aceptación. El resultado útil es una señal representativa y rastreable, no simplemente una tendencia más silenciosa.


