


 Inglês
 Chinês
 Espanhol
 Francês
 Russo
 Alemão
 Indonésio
 Tailandês
 Vietnamita
 Árabe


A precisão do sensor de turbidez não é igual à resolução da tela. Uma leitura mostrada em incrementos de 0,01 NTU não estabelece uma precisão de ±0,01 NTU. Para fabricantes e integradores de equipamentos, a aquisição deve especificar o erro permitido na decisão operacional e, em seguida, verificar o ponto de medição completo antes de aceitá-lo.

Precisão do sensor de turbidez: especifique a decisão antes de contar decimais
Uma cotação de equipamento informando apenas “0,01 NTU” está incompleta: descreve resolução, repetibilidade ou limite de erro? Exigir uma característica nomeada e suas condições. Caso contrário, o fornecedor e o empreiteiro de comissionamento poderão aceitar interpretações diferentes do mesmo número, deixando o projeto com um requisito de desempenho controverso.
Separe as tendências do processo das tarefas de liberação ou relatórios. Uma tendência útil não suporta necessariamente uma margem de aceitação estreita. Defina o método necessário e as evidências de aprovação de forma independente. Para seleção de span, use o guia on-line de seleção de faixa de sensor de turbidez; este artigo aborda a reivindicação de desempenho por trás do número exibido.
Resolução, precisão, repetibilidade e incerteza são diferentes
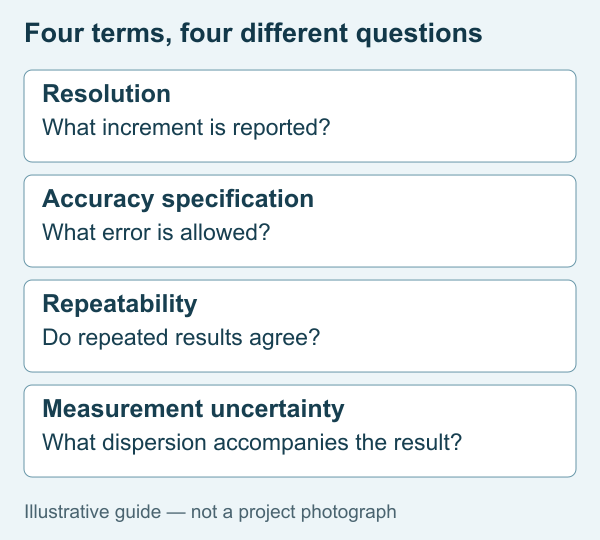
A resolução da tela descreve o incremento do relatório. Os fabricantes geralmente expressam a precisão como um erro admissível sob condições determinadas. A repetibilidade descreve a concordância entre medições repetidas nas mesmas condições; leituras consistentes ainda podem ser tendenciosas. Incerteza de medição aborda a dispersão associada a um resultado, incluindo contribuições do instrumento, referência e procedimento de medição.
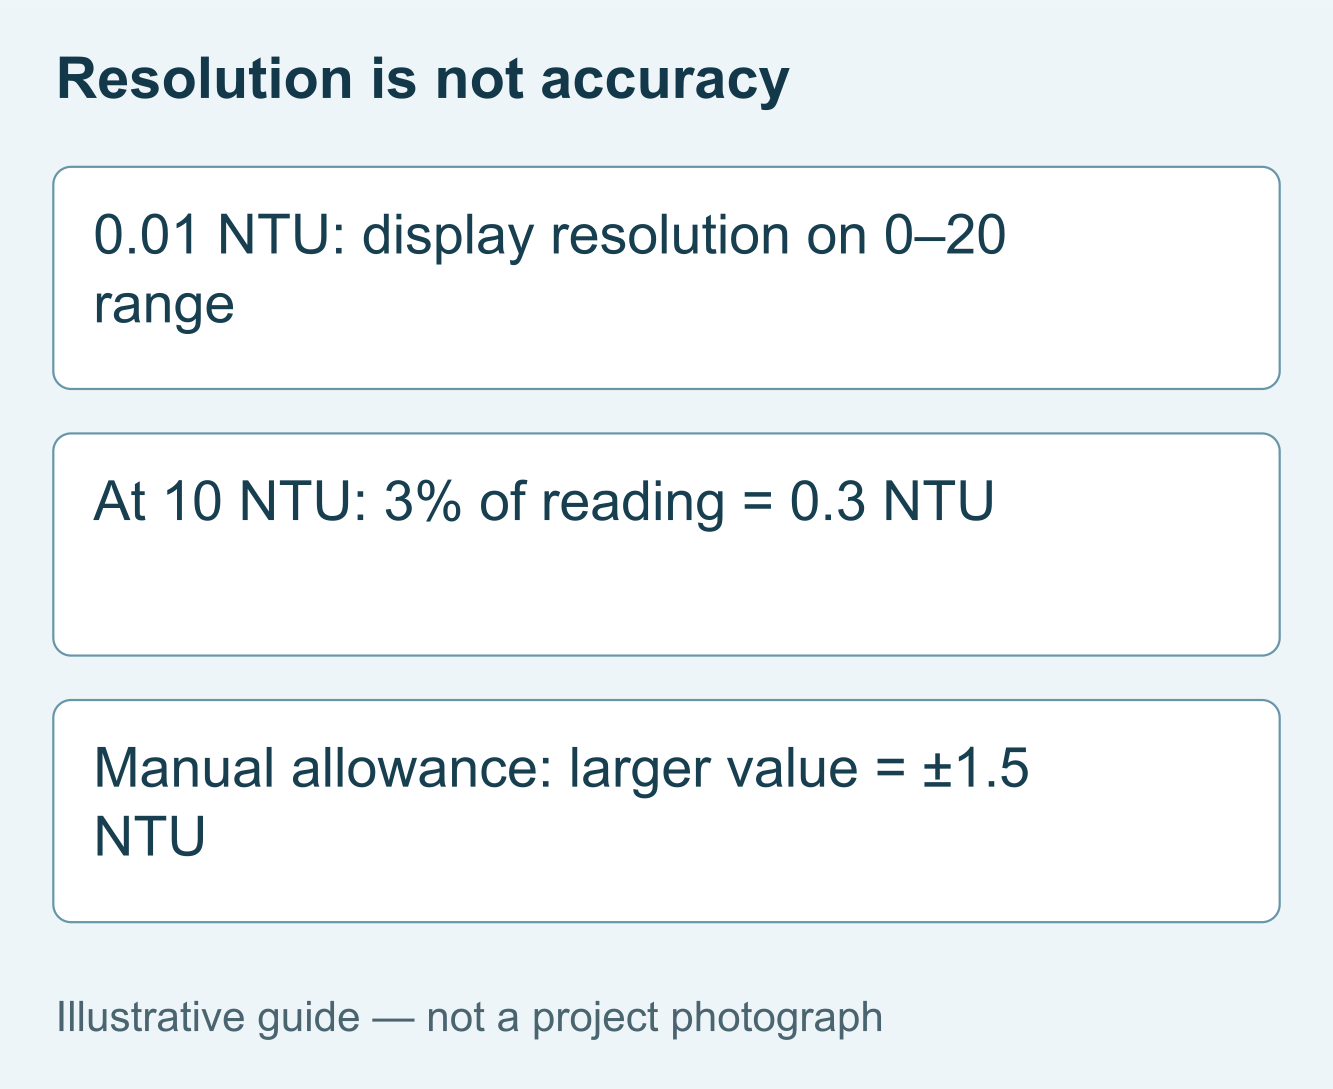
Considere a diferença entre um incremento de 0,01 NTU e um termo de precisão de ±1,5 NTU. O pequeno incremento permite relatórios numéricos detalhados; isso não prova que duas amostras separadas por 0,01 NTU possam ser distinguidas com precisão. Copiar o incremento de exibição no campo de precisão de uma proposta cria uma especificação de aquisição inadequada.
| Pergunta | Prova necessária | Ação do comprador |
|---|---|---|
| Menor etapa relatada? | Resolução em NTU | Especifique uma precisão de exibição útil, não uma garantia de erro. |
| Erro permitido? | Expressão e condições de precisão total | Avalie o limite no valor de decisão. |
| Leituras repetíveis? | Resultados repetidos sob condições definidas | Não confunda consistência com falta de preconceito. |
| Resultado de campo aceitável? | Incerteza de referência e método de teste acordado | Defina uma regra de aceitação defensável. |
Leia a expressão de precisão completa: a porcentagem de leitura e a porcentagem da escala completa não são intercambiáveis. Retenha qualquer termo de erro absoluto.
Um exemplo específico de modelo: YEX-S2-ZS-8S
O Sensor de turbidez YexSensor YEX-S2-ZS-8S possui escova de limpeza e múltiplas configurações. Esses números vêm de sua manual do usuário. Não assuma a troca automática de faixa ou desempenho idêntico entre extensões.
| Parâmetro | Valor manual | Verificação do comprador |
|---|---|---|
| Opções de intervalo | 0–20, 0–200, 0–1000 e 0–4000 NTU | Indique a opção necessária no pedido. |
| Resolução | 0,01 NTU para 0–20; 0,1 NTU para os outros intervalos listados | Mantenha o incremento dos relatórios separado da precisão. |
| Precisão, 0–20 NTU | ±3% da leitura ou ±1,5 NTU, o que for maior | Avalie o termo absoluto em leituras baixas. |
| Precisão, 0–200 NTU | ±3% da leitura ou ±2 NTU, o que for maior | Verifique a margem de decisão no nível operacional pretendido. |
| Interface | RS485 Modbus RTU; opcional 4–20 mA | Especifique a interface ordenada e a interpretação do host. |
| Oferta e consumo | 12–24 V CC; 0,2 W a 12 V | Inclua alimentação e fiação no projeto do painel. |
| Condições de trabalho | 0–60°C; pressão abaixo de 0,2 MPa | Revise os transientes e o conjunto de montagem completo. |
| Construção | Carcaça em ABS e 316L; escova de limpeza; IP68 | Verifique a química, a exposição a incrustações e o acesso ao serviço. |
| Instalação e cabo | Imersão, 3/4 NPT; cabo padrão de 5 m, personalizável | Defina folgas de montagem, recuperação e roteamento de cabos. |
Para uma leitura de 10 NTU na opção 0–20 NTU, 3% da leitura equivale a 0,3 NTU. O termo maior do manual é, portanto, ±1,5 NTU. Este cálculo interpreta a especificação; não é um resultado de teste de campo. Em leituras mais baixas, o incremento de exibição de 0,01 NTU ainda não substitui esse termo absoluto.
Se a margem de decisão necessária for menor do que a capacidade documentada, não aprove a configuração apenas porque sua extensão começa em zero. Solicite um arranjo de medição com desempenho documentado para essa tarefa. Por outro lado, uma aplicação de tendência industrial compatível pode não precisar da mesma classe de instrumento que uma medição de liberação de baixa turbidez rigorosamente especificada.
Leia a expressão de erro antes de comparar as cotações
Porcentagem de leitura versus porcentagem da escala completa
Numa comparação hipotética a 10 NTU, ±3% da leitura significa ±0,3 NTU; ±3% de uma escala completa de 200 NTU significa ±6 NTU. Estas são especificações diferentes, não descrições intercambiáveis. Este exemplo explica apenas a notação e não é uma segunda especificação para YEX-S2-ZS-8S.
“O que for maior” versus um termo adicionado
Para a opção de 0–20 NTU do manual, compare 3% da leitura com 1,5 NTU e use o termo mais amplo. Não os adicione nem escolha o valor menor. Outros instrumentos podem utilizar uma expressão aditiva; manter o texto exato ao normalizar cotações para avaliação técnica.
Não transforme um limite em uma afirmação de probabilidade
Um limite de precisão não é automaticamente um intervalo de confiança de 95% ou a incerteza total instalada. Definir como o método de referência e a amostragem afetam a aceitação. Se a tolerância exigida for mais restrita do que a capacidade documentada, solicite um arranjo validado diferente em vez de aprovar decimais de exibição extras.
Três inscrições que exigem diferentes perguntas de aceitação
Para uma saída de skid de filtração, o desafio é avaliar uma mudança relativamente pequena perto do critério operacional. Defina a incerteza necessária e o método de referência antes de especificar um intervalo. O benefício para o OEM é um teste de aceitação defensável, em vez de uma disputa sobre quantas casas decimais aparecem no display.
Para skids de reutilização industrial, o desafio é comparar uma tendência online com resultados laboratoriais de troca de água. Emparelhe amostras, registre o tempo e use um método de referência adequado. O benefício da integração é distinguir a variabilidade da amostra da tendência do instrumento antes de ajustar a calibração ou rejeitar um sensor entregue.
Para os fabricantes de painéis de monitoramento, o desafio é provar que o host preserva os dados do sensor. Compare o valor relatado com a escala do PLC e exiba o arredondamento e, em seguida, teste o tratamento de dados inválidos. A vantagem é isolar erros de software de erros de medição óptica. Esses são cenários de engenharia ilustrativos, e não resultados medidos do cliente.
Instalação e integração podem dominar a comparação
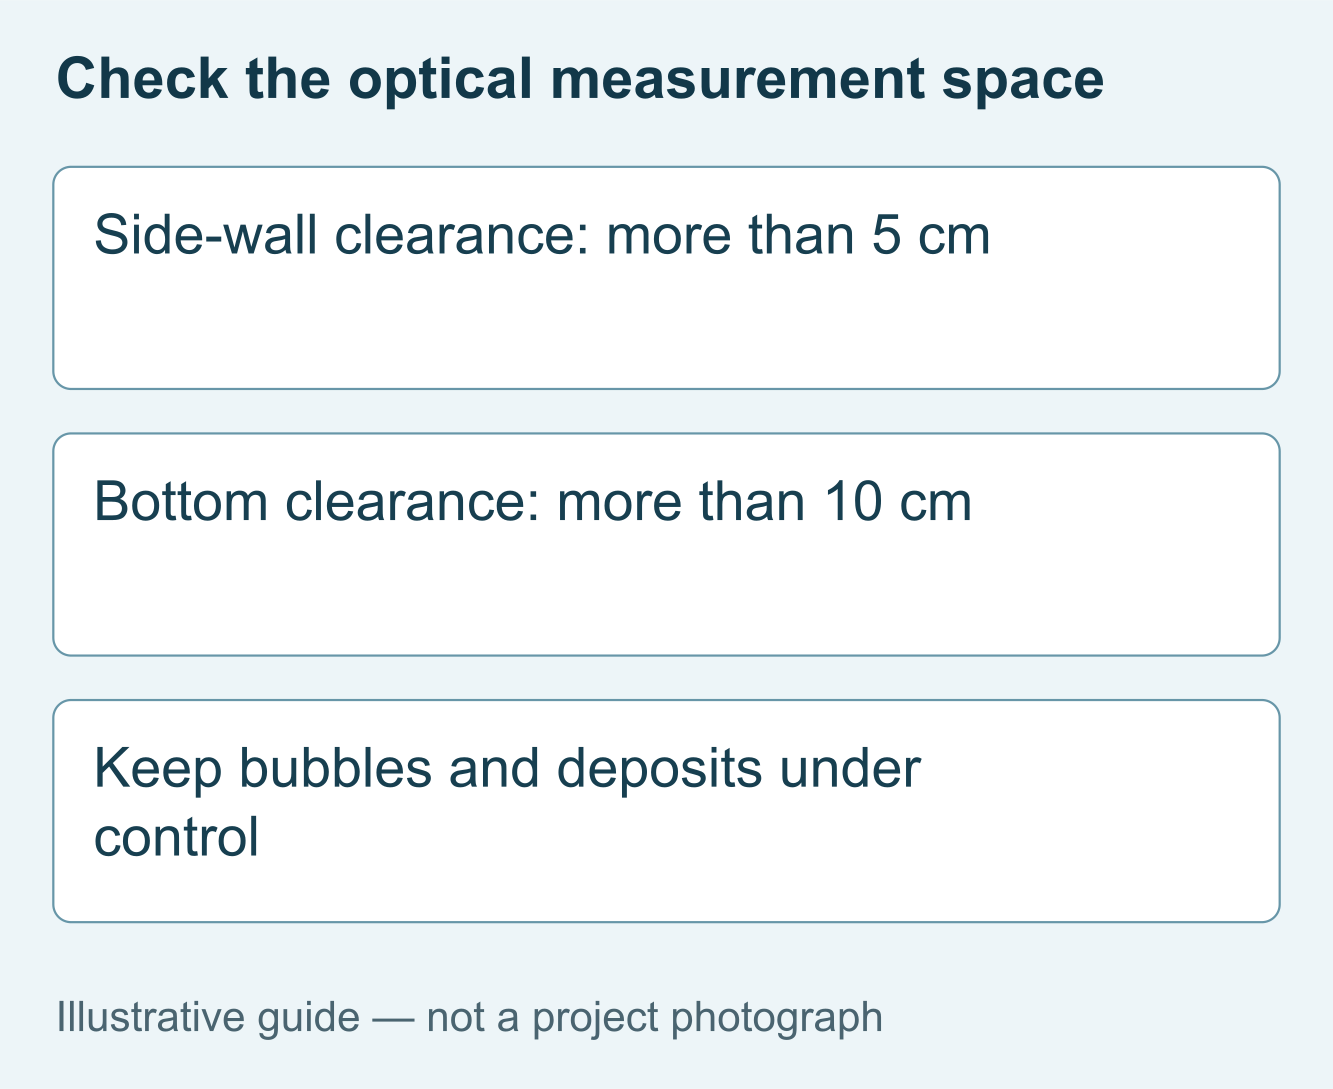
O manual YEX-S2-ZS-8S exige mais de 5 cm de folga da parede lateral e mais de 10 cm da parte inferior. Aplique esses requisitos ao revisar tanques e recipientes de calibração. Uma sonda encostada em uma superfície pode criar um problema de comparação que uma faixa diferente não resolverá.
Mantenha a região óptica representativa e acessível. Verifique se há acúmulo de bolhas, bolsas de sedimentos e depósitos e inspecione a escova como parte da manutenção. Uma escova de limpeza reduz uma tarefa de manutenção; não estabelece uma operação livre de manutenção. Confirme a compatibilidade do material para a química real, em vez de equiparar o aço inoxidável à adequação universal à água do mar.
Para RS485 Modbus RTU, verifique o mapa de registro, unidade, escala decimal e comportamento de atualização. Para 4–20 mA opcional, verifique a amplitude e a escala do host. Casas decimais extras do PLC não podem melhorar a precisão óptica. A média pode suavizar o ruído, mas não corrige a tendência; filtragem de documentos porque pode atrasar um alarme de processo.
Crie aceitação em torno de medições representativas
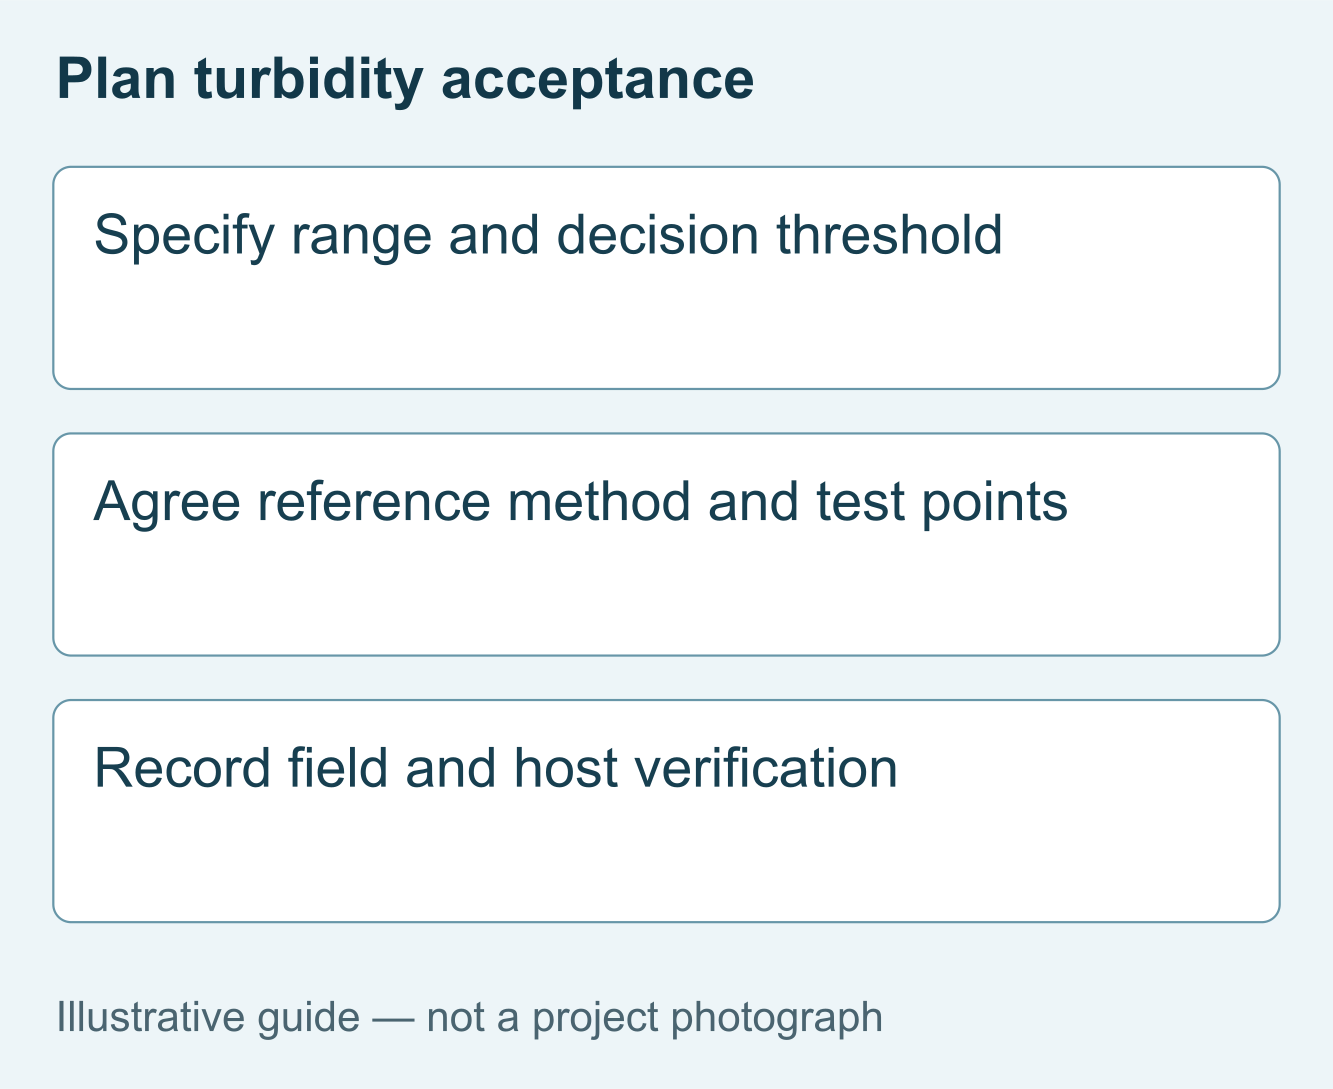
Acorde o método de referência, pontos de teste, repetições e regra de aceitação antes da entrega. Verifique os pontos próximos à decisão de operação, não apenas o vão superior. Registre o manuseio da amostra e o tempo decorrido: a sedimentação ou a aeração podem alterar uma comparação. Considere a incerteza de referência ao interpretar a discordância; uma amostra de processo não é automaticamente um padrão de calibração.
Guarde os registros de calibração e as configurações do host. Mantenha os dados de ajuste separados dos resultados da verificação.
Revisão da configuração do projeto
Por um Avaliação de desempenho YEX-S2-ZS-8S, forneça o limite de decisão, erro permitido, método de referência, condições da água, montagem e interface do host. Inclua quantidade, destino de entrega, acessórios e responsabilidades de aceitação. Envie os requisitos do seu projeto para comparar uma configuração adequada ou um arranjo de medição diferente onde um desempenho mais rigoroso é necessário.
Perguntas frequentes
Q1. O que a precisão do sensor de turbidez informa ao comprador do projeto?
Descreve o desempenho de medição declarado pelo fabricante sob condições específicas, geralmente expresso como um limite de erro. Leia a base percentual, o termo absoluto e a faixa aplicável em conjunto. Não estabelece a incerteza de cada ponto instalado. Solicite a documentação exata do modelo e faça comparações de referência próximas ao nível de decisão do projeto antes de fazer o pedido.
Q2. A resolução de 0,01 NTU significa precisão de ±0,01 NTU?
Não. A resolução é o incremento numérico do relatório e não uma garantia de erro. A opção YEX-S2-ZS-8S 0–20 NTU lista resolução de 0,01 NTU, mas uma expressão de precisão separada de ±3% da leitura ou ±1,5 NTU, o que for maior. Avalie essa expressão em relação à aplicação antes de especificar o instrumento para uma medição de baixo nível rigorosamente controlada.
Q3. Uma mudança na escala do PLC pode melhorar a precisão do sensor?
Não. Uma escala de exibição altera a forma como um sinal é interpretado ou apresentado; isso não melhora o desempenho de medição óptica do sensor. O dimensionamento incorreto pode, em vez disso, introduzir outro erro. Verifique valores brutos, unidades e vãos configurados durante o comissionamento. A aquisição deve identificar a configuração do sensor e a interpretação do host para que uma alteração de software não seja confundida com uma atualização de medição.
Q4. Um sensor de alcance baixo é sempre adequado para água potável filtrada?
Não. A adequação depende da precisão exigida, do método, da obrigação de comunicação e da evidência de aprovação, bem como da faixa. Um intervalo começando em zero não é prova suficiente. Declare o requisito real de aceitação do projeto e solicite evidências específicas do modelo. Selecione um arranjo de medição diferente onde esse requisito seja mais rígido do que a configuração proposta pode demonstrar.
Q5. Devo escolher o sensor com mais casas decimais?
Não. Mais casas decimais podem ajudar a exibir tendências, mas não estabelecem erros mais baixos ou melhor desempenho em campo. Compare a precisão documentada, a repetibilidade quando disponível, os requisitos de referência e o acesso para manutenção. Selecione em relação à margem de decisão real. Uma cotação deve distinguir a resolução numérica da evidência de desempenho necessária para o comissionamento, em vez de apresentar um pequeno incremento como uma afirmação de precisão.
Q6. Devo escolher medição on-line ou laboratorial para aceitação?
Escolha de acordo com o método necessário, a incerteza e o dever de amostragem, e não apenas a conveniência. Equipamentos on-line podem oferecer suporte à observação contínua do processo; um método laboratorial adequado pode apoiar comparações de referência. Nenhum valida automaticamente o outro. Especifique como as amostras são emparelhadas e manuseadas e exija capacidade documentada para o limite de aceitação antes de decidir qual equipamento pertence ao pacote.
Q7. O que uma cotação comparável deve incluir?
Especifique o modelo exato e a faixa, interface, montagem, cabo, materiais de calibração, comissionamento e documentação. Incluir verificação de referência e os critérios de aceitação exigidos. Peça aos fornecedores que indiquem exclusões, prazos de entrega e responsabilidades de garantia. A comparação dos preços das sondas por si só pode ocultar diferenças substanciais na instalação e no equipamento de teste necessário para estabelecer se o ponto de medição atende aos requisitos.
Q8. Que evidências devem ser retidas na aceitação?
Mantenha a identidade do instrumento, a faixa ordenada, os registros de calibração, o método de referência, os resultados pareados e as condições da amostra. Registre as folgas de montagem, a limpeza óptica e o dimensionamento do host. Inclua a verificação em nível de decisão e testes de falhas relevantes. Esses registros permitem que as equipes de serviço posteriores reproduzam a configuração aceita, em vez de assumir que o mesmo número exibido comprova o desempenho da medição inalterado.
Q9. Uma escova de limpeza elimina a necessidade de manutenção?
Não. Uma escova pode ajudar a gerenciar depósitos, mas a superfície óptica, a condição da escova e a instalação ainda precisam de inspeção. Os requisitos de manutenção dependem do ciclo real de água e operação. Inclua acesso de recuperação, procedimentos de limpeza aprovados e responsabilidades de peças sobressalentes no escopo da compra. Um recurso de autolimpeza deve apoiar um plano de manutenção e não ser interpretado como uma garantia de precisão autônoma.
Resumo
Trate a resolução como um incremento de relatório, não como uma promessa de precisão. Compare expressões de erro completas no nível de decisão pretendido e mantenha a repetibilidade separada do viés. YEX-S2-ZS-8S é candidato apenas quando seu desempenho documentado e limites de instalação atendem à tarefa. Verifique a amostra, o método de referência e a interpretação do hospedeiro antes da aceitação. Forneça ao YexSensor o erro permitido, as condições operacionais e os requisitos de teste para que as cotações abordem um ponto de medição verificável em vez de um número atraente de casas decimais.


