


 Inglés
 Chino
 Francés
 Ruso
 Alemán
 Portugués
 Indonesio
 Tailandés
 Vietnamita
 Árabe


La precisión del sensor de turbidez no es lo mismo que la resolución de la pantalla. Una lectura mostrada en incrementos de 0,01 NTU no establece una precisión de ±0,01 NTU. Para los fabricantes e integradores de equipos, la adquisición debe especificar el error permitido en la decisión operativa y luego verificar el punto de medición completo antes de aceptarlo.

Precisión del sensor de turbidez: especifique la decisión antes de contar decimales
Una cotización de equipo que indique solo “0,01 NTU” está incompleta: ¿describe la resolución, la repetibilidad o un límite de error? Requerir una característica nombrada y sus condiciones. De lo contrario, el proveedor y el contratista encargado de la puesta en marcha pueden aceptar interpretaciones diferentes del mismo número, dejando al proyecto con un requisito de desempeño en disputa.
Separe las tendencias del proceso de las tareas de publicación o presentación de informes. Una tendencia útil no necesariamente respalda un margen de aceptación estrecho. Defina el método requerido y la evidencia de aprobación de forma independiente. Para la selección de intervalo, utilice el guía de selección de rango de sensor de turbidez en línea; Este artículo aborda la afirmación de rendimiento detrás del número mostrado.
La resolución, la precisión, la repetibilidad y la incertidumbre son diferentes
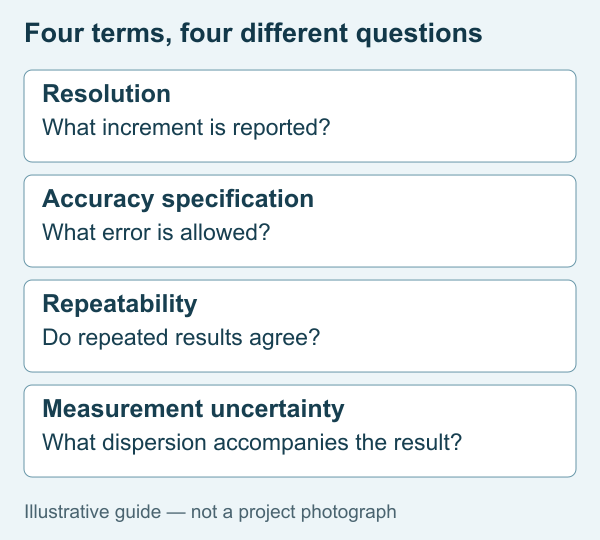
La resolución de pantalla describe el incremento de informes. Los fabricantes suelen expresar la precisión como un error permitido en las condiciones establecidas. La repetibilidad describe la concordancia entre mediciones repetidas en las mismas condiciones; las lecturas consistentes aún pueden estar sesgadas. Incertidumbre de medición aborda la dispersión asociada con un resultado, incluidas las contribuciones del instrumento, la referencia y el procedimiento de medición.
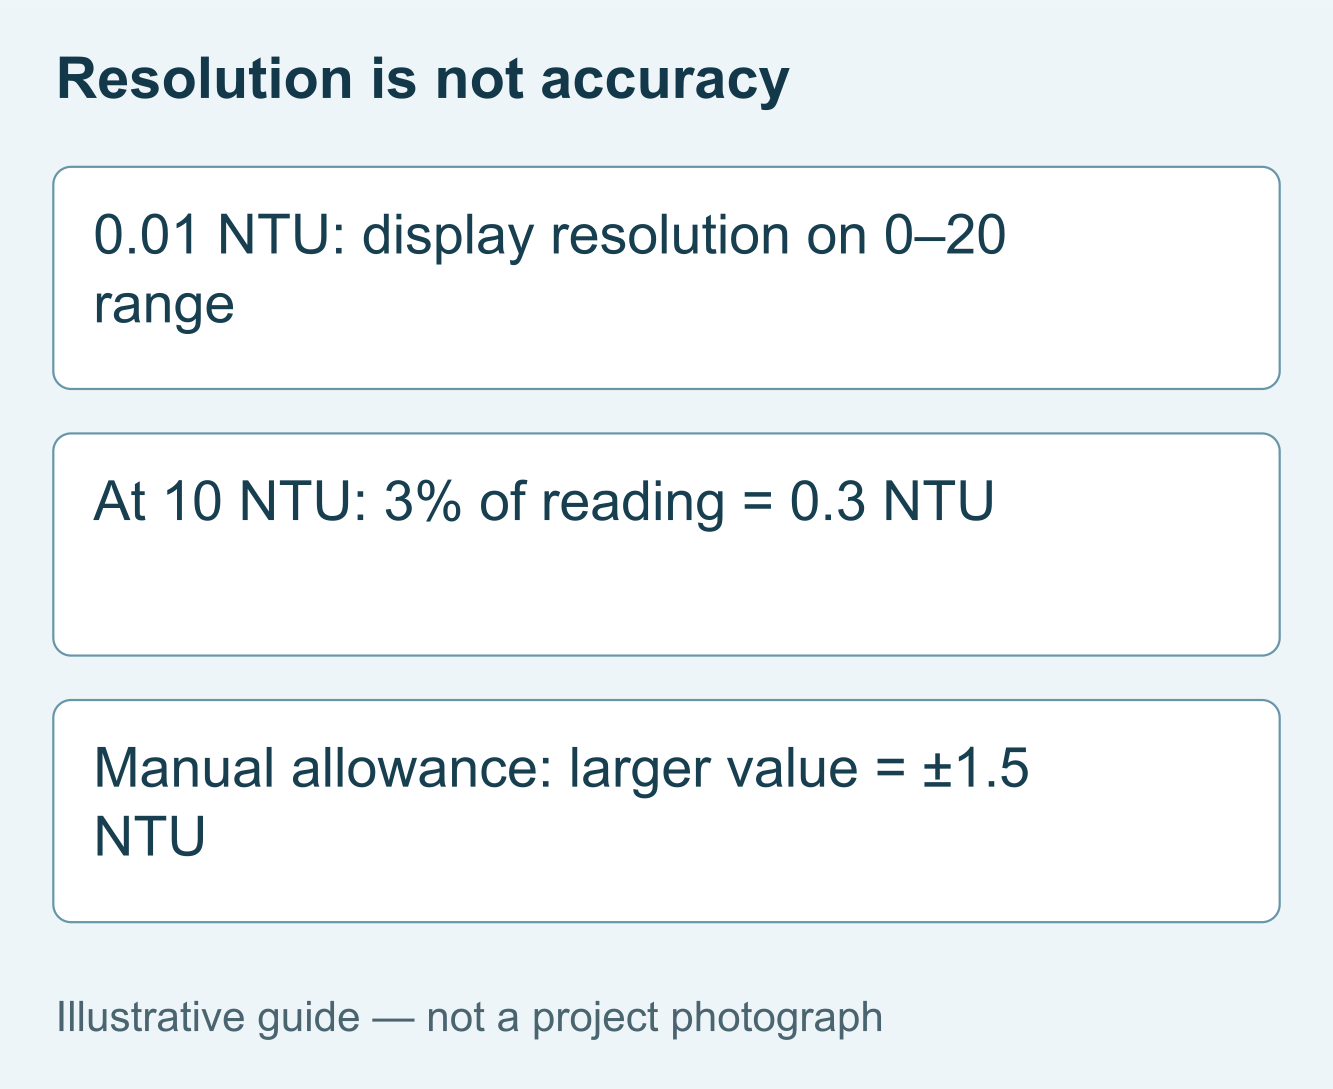
Considere la diferencia entre un incremento de 0,01 NTU y un término de precisión de ±1,5 NTU. El pequeño incremento permite informes numéricos detallados; no prueba que dos muestras separadas por 0,01 NTU puedan distinguirse con precisión. Copiar el incremento de visualización en el campo de precisión de una oferta crea una especificación de adquisición inadecuada.
| Pregunta | Se necesita prueba | acción del comprador |
|---|---|---|
| ¿El paso más pequeño reportado? | Resolución en NTU | Especifique una precisión de visualización útil, no una garantía de error. |
| ¿Error permitido? | Expresión y condiciones de total precisión. | Evalúe el límite en el valor de decisión. |
| ¿Lecturas repetibles? | Resultados repetidos bajo condiciones definidas. | No confunda coherencia con falta de sesgo. |
| ¿Resultado de campo aceptable? | Incertidumbre de referencia y método de prueba acordado. | Defina una regla de aceptación defendible. |
Lea la expresión de precisión completa: el porcentaje de lectura y el porcentaje de escala completa no son intercambiables. Conserve cualquier término de error absoluto.
Un ejemplo específico del modelo: YEX-S2-ZS-8S
el Sensor de turbidez YexSensor YEX-S2-ZS-8S Tiene un cepillo de limpieza y múltiples configuraciones. Estas cifras provienen de su manual de usuario. No asuma el cambio de rango automático o un rendimiento idéntico en todos los tramos.
| Parámetro | Valor manual | cheque del comprador |
|---|---|---|
| Opciones de rango | 0–20, 0–200, 0–1000 y 0–4000 NTU | Indique la opción requerida en el pedido. |
| Resolución | 0,01 NTU para 0–20; 0,1 NTU para los demás rangos enumerados | Mantenga el incremento de los informes separado de la precisión. |
| Precisión, 0–20 NTU | ±3% de la lectura o ±1,5 NTU, lo que sea mayor | Evalúe el término absoluto en lecturas bajas. |
| Precisión, 0–200 NTU | ±3% de la lectura o ±2 NTU, lo que sea mayor | Verifique el margen de decisión en el nivel operativo previsto. |
| Interfaz | RS485 Modbus RTU; opcional 4–20 mA | Especifique la interfaz ordenada y la interpretación del host. |
| Oferta y consumo | 12–24 VCC; 0,2 vatios a 12 voltios | Incluir suministro y cableado en el diseño del panel. |
| Condiciones de trabajo | 0–60°C; presión inferior a 0,2 MPa | Revise los transitorios y el conjunto de montaje completo. |
| Construcción | Carcasa ABS y 316L; cepillo de limpieza; IP68 | Verifique la química, la exposición a incrustaciones y el acceso al servicio. |
| Instalación y cableado. | Inmersión, 3/4 NPT; Cable estándar de 5 m, personalizable. | Defina las distancias de montaje, recuperación y enrutamiento de cables. |
Para una lectura de 10 NTU en la opción de 0 a 20 NTU, el 3 % de la lectura es 0,3 NTU. Por lo tanto, el término más amplio del manual es ±1,5 NTU. Este cálculo interpreta la especificación; no es el resultado de una prueba de campo. En lecturas más bajas, el incremento de visualización de 0,01 NTU aún no reemplaza ese término absoluto.
Si el margen de decisión requerido es más estricto que la capacidad documentada, no apruebe la configuración simplemente porque su alcance comienza en cero. Solicite un acuerdo de medición con desempeño documentado para esa tarea. Por el contrario, es posible que una aplicación de tendencia industrial compatible no necesite la misma clase de instrumento que una medición de liberación de baja turbidez estrictamente especificada.
Lea la expresión de error antes de comparar citas
Porcentaje de lectura versus porcentaje de escala completa
En una comparación hipotética a 10 NTU, ±3 % de la lectura significa ±0,3 NTU; ±3% de una escala completa de 200 NTU significa ±6 NTU. Estas son especificaciones diferentes, no descripciones intercambiables. Este ejemplo solo explica la notación y no es una segunda especificación para YEX-S2-ZS-8S.
“Cualquiera que sea mayor” frente a un término añadido
Para la opción de 0 a 20 NTU del manual, compare el 3 % de la lectura con 1,5 NTU y utilice el término más amplio. No los agregues ni elijas el valor menor. Otros instrumentos pueden utilizar una expresión aditiva; conservar la redacción exacta al normalizar cotizaciones para evaluación técnica.
No convierta un límite en una afirmación de probabilidad
Un límite de precisión no es automáticamente un intervalo de confianza del 95% o la incertidumbre total instalada. Definir cómo el método de referencia y el muestreo afectan la aceptación. Si la tolerancia requerida es más estricta que la capacidad documentada, solicite una disposición validada diferente en lugar de aprobar decimales de visualización adicionales.
Tres aplicaciones que requieren diferentes preguntas de aceptación
Para una salida de plataforma de filtración, el desafío es juzgar un cambio relativamente pequeño cerca del criterio operativo. Defina la incertidumbre requerida y el método de referencia antes de especificar un rango. El beneficio para el OEM es una prueba de aceptación defendible, en lugar de una disputa sobre cuántos decimales aparecen en la pantalla.
Para los patines de reutilización industrial, el desafío es comparar una tendencia en línea con los resultados de laboratorio del cambio de agua. Empareje muestras, registre el tiempo y utilice un método de referencia adecuado. El beneficio de la integración es distinguir la variabilidad de la muestra del sesgo del instrumento antes de ajustar la calibración o rechazar un sensor entregado.
Para los fabricantes de paneles de monitoreo, el desafío es demostrar que el host conserva los datos de los sensores. Compare el valor informado con el escalado del PLC y muestre el redondeo, luego pruebe el manejo de datos no válidos. El beneficio es aislar los errores de software de los errores de medición óptica. Estos son escenarios de ingeniería ilustrativos, no resultados medidos para el cliente.
La instalación y la integración pueden dominar la comparación
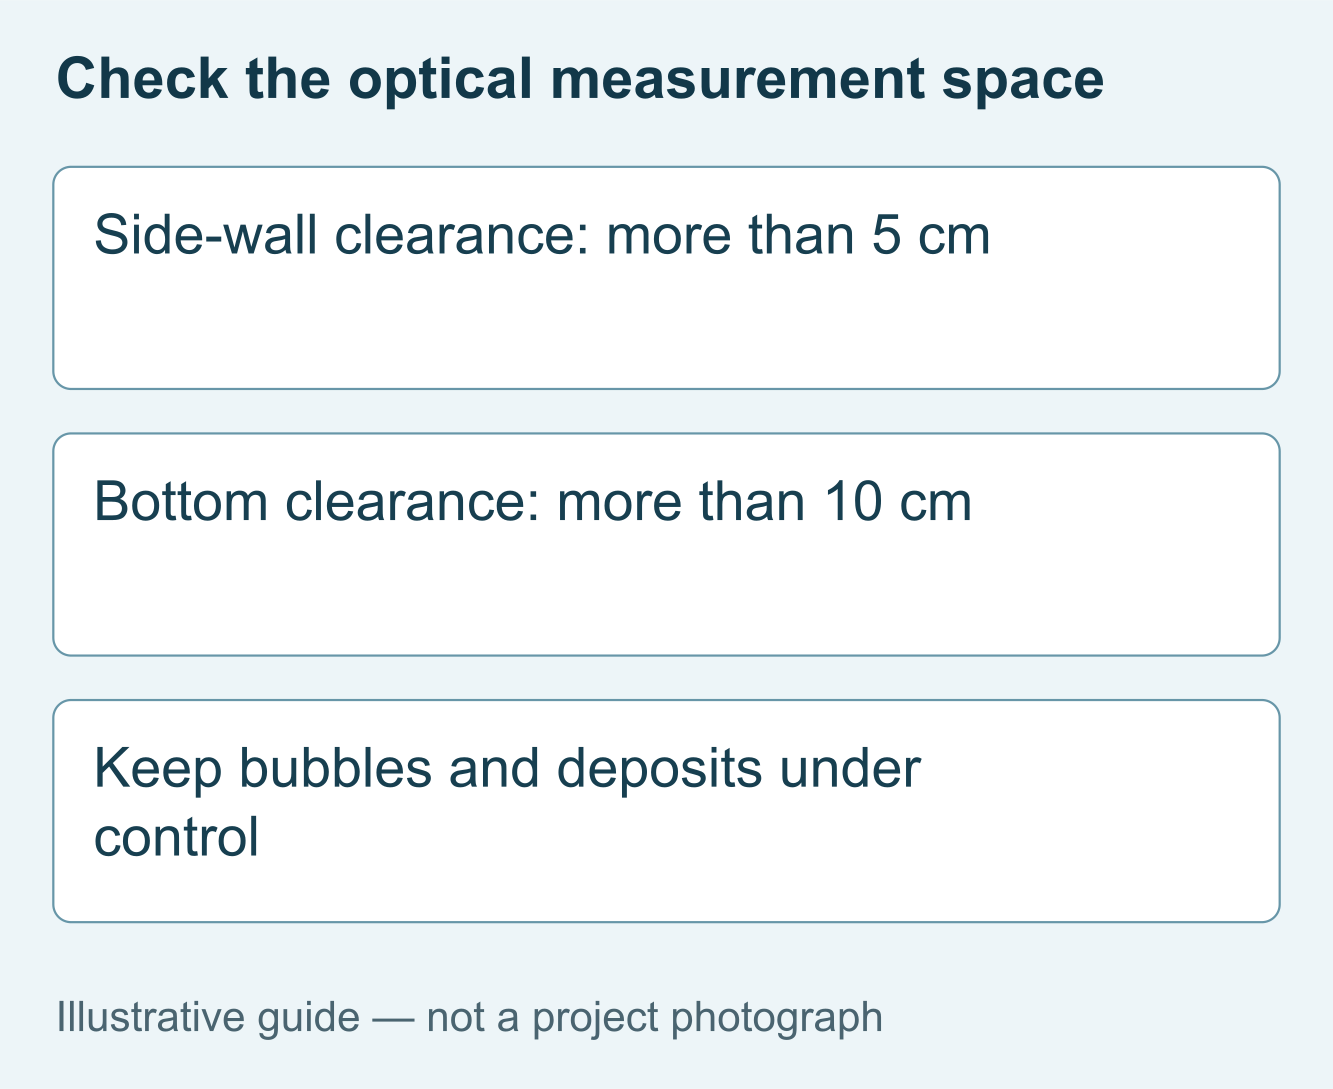
El manual del YEX-S2-ZS-8S exige un espacio libre de más de 5 cm desde la pared lateral y más de 10 cm desde la parte inferior. Aplicar esos requisitos al revisar tanques y recipientes de calibración. Una sonda apretada contra una superficie puede crear un problema de comparación que un rango diferente no resolverá.
Mantenga la región óptica representativa y accesible. Verifique si hay acumulación de burbujas, bolsas de sedimentos y depósitos, e inspeccione el cepillo como parte del mantenimiento. Un cepillo de limpieza reduce una tarea de mantenimiento; no establece un funcionamiento libre de mantenimiento. Confirme la compatibilidad del material con la química real en lugar de equiparar el acero inoxidable con la idoneidad universal para el agua de mar.
Para RS485 Modbus RTU, verifique el mapa de registros, la unidad, el escalado decimal y el comportamiento de actualización. Para 4–20 mA opcional, verifique el intervalo y el escalado del host. Los decimales adicionales del PLC no pueden mejorar la precisión óptica. El promedio puede suavizar el ruido pero no corrige el sesgo; filtrado de documentos porque puede retrasar una alarma de proceso.
Genere aceptación en torno a medidas representativas
Acordar el método de referencia, puntos de prueba, repeticiones y regla de aceptación antes de la entrega. Verifique los puntos cercanos a la decisión operativa, no solo el tramo superior. Registre el manejo de la muestra y el tiempo transcurrido: la sedimentación o la aireación pueden cambiar una comparación. Considere la incertidumbre de referencia al interpretar el desacuerdo; una muestra de proceso no es automáticamente un estándar de calibración.
Conserve los registros de calibración y la configuración del host. Mantenga los datos de ajuste separados de los resultados de la verificación.
Revisión de la configuración del proyecto.
por un Evaluación del desempeño de YEX-S2-ZS-8S, proporcione el umbral de decisión, el error permitido, el método de referencia, las condiciones del agua, el montaje y la interfaz del host. Incluya cantidad, destino de entrega, accesorios y responsabilidades de aceptación. Envíe los requisitos de su proyecto para comparar una configuración adecuada o una disposición de medición diferente cuando se requiere un rendimiento más estricto.
Preguntas frecuentes
Q1. ¿Qué le dice la precisión del sensor de turbidez al comprador de un proyecto?
Describe el rendimiento de medición declarado por el fabricante en condiciones específicas, generalmente expresado como un límite de error. Lea juntos la base porcentual, el término absoluto y el rango aplicable. No establece la incertidumbre de cada punto instalado. Solicite la documentación del modelo exacto y acuerde comparaciones de referencia cerca del nivel de decisión del proyecto antes de realizar el pedido.
Q2. ¿Una resolución de 0,01 NTU significa una precisión de ±0,01 NTU?
No. La resolución es el incremento numérico del informe, no una garantía de error. La opción YEX-S2-ZS-8S 0–20 NTU enumera una resolución de 0,01 NTU pero una expresión de precisión separada de ±3 % de la lectura o ±1,5 NTU, lo que sea mayor. Evalúe esa expresión con la aplicación antes de especificar el instrumento para una medición de bajo nivel estrictamente controlada.
Q3. ¿Puede un cambio de escala del PLC mejorar la precisión del sensor?
No. Una escala de visualización cambia la forma en que se interpreta o presenta una señal; no mejora el rendimiento de medición óptica del sensor. En cambio, una escala incorrecta puede introducir otro error. Verifique los valores brutos, las unidades y los intervalos configurados durante la puesta en servicio. Las adquisiciones deben identificar tanto la configuración del sensor como la interpretación del host para que un cambio de software no se confunda con una actualización de medición.
Q4. ¿Un sensor de rango bajo es siempre adecuado para agua potable filtrada?
No. La idoneidad depende de la precisión requerida, el método, la obligación de informar y la evidencia de aprobación, así como del alcance. Un lapso que comienza en cero no es prueba suficiente. Indique el requisito de aceptación real del proyecto y solicite evidencia de respaldo específica del modelo. Seleccione una disposición de medición diferente cuando ese requisito sea más estricto de lo que puede demostrar la configuración propuesta.
Q5. ¿Debo elegir el sensor con más decimales?
No. Más decimales pueden ayudar a mostrar las tendencias, pero no establecen un menor error ni un mejor rendimiento en el campo. Compare la precisión documentada, la repetibilidad cuando esté disponible, los requisitos de referencia y el acceso para mantenimiento. Seleccione contra el margen de decisión real. Una cotización debe distinguir la resolución numérica de la evidencia de desempeño necesaria para la puesta en servicio, en lugar de presentar un pequeño incremento como una afirmación de precisión.
Q6. ¿Debo elegir medición en línea o en laboratorio para la aceptación?
Elija según el método requerido, la incertidumbre y el deber de muestreo, no solo por conveniencia. Los equipos en línea pueden soportar la observación continua del proceso; un método de laboratorio adecuado puede respaldar las comparaciones de referencia. Ninguno valida automáticamente al otro. Especifique cómo se emparejan y manipulan las muestras, y exija capacidad documentada para el umbral de aceptación antes de decidir qué equipo pertenece al paquete.
Q7. ¿Qué debe incluir una cotización comparable?
Especifique el modelo y rango exactos, interfaz, montaje, cable, materiales de calibración, puesta en servicio y documentación. Incluya la verificación de referencia y los criterios de aceptación requeridos. Solicite a los proveedores que indiquen las exclusiones, los términos de entrega y las responsabilidades de garantía. La sola comparación de precios de sondas puede ocultar diferencias sustanciales en la instalación y el equipo de prueba necesarios para establecer que el punto de medición cumple con el requisito.
Q8. ¿Qué pruebas deben conservarse en el momento de la aceptación?
Mantenga la identidad del instrumento, el rango ordenado, los registros de calibración, el método de referencia, los resultados emparejados y las condiciones de la muestra. Registre las distancias de montaje, la limpieza óptica y el escalado del host. Incluya la verificación a nivel de decisión y las pruebas de fallas relevantes. Estos registros permiten a los equipos de servicio posteriores reproducir la configuración aceptada en lugar de asumir que el mismo número mostrado demuestra un rendimiento de medición sin cambios.
Q9. ¿Un cepillo de limpieza elimina la necesidad de mantenimiento?
No. Un cepillo puede ayudar a controlar los depósitos, pero aún es necesario inspeccionar la superficie óptica, el estado del cepillo y la instalación. Los requisitos de mantenimiento dependen del agua real y del ciclo operativo. Incluya acceso de recuperación, procedimientos de limpieza aprobados y responsabilidades de repuestos en el alcance de la compra. Una función de autolimpieza debe respaldar un plan de mantenimiento y no debe interpretarse como una garantía de precisión desatendida.
Resumen
Trate la resolución como un incremento en los informes, no como una promesa de precisión. Compare expresiones de error completas en el nivel de decisión previsto y mantenga la repetibilidad separada del sesgo. YEX-S2-ZS-8S es candidato solo cuando sus límites documentados de rendimiento e instalación se ajustan a la tarea. Verifique la muestra, el método de referencia y la interpretación del anfitrión antes de la aceptación. Proporcione a YexSensor el error permitido, las condiciones de funcionamiento y los requisitos de prueba para que las cotizaciones aborden un punto de medición verificable en lugar de un número atractivo de decimales.


